
Cum sunt fabricate tijele de foraj hidraulice pentru foraj fiabil în rocă
O prăjină de foraj hidraulică poate arăta ca un simplu tub de oțel, dar este o piesă extrem de proiectată a sistemului de foraj. Trebuie să transmită energie puternică de impact, rotație, mediu de spălare și forță de alimentare prin garnitura de foraj, menținând în același timp liniaritatea și rezistența la oboseală.
În minerit, cariere, săpare de tuneluri și foraj pentru infrastructură, tija de foraj conectează forajul de rocă la sapă. Dacă tija se îndoaie, se uzează excesiv, se deteriorează filetul sau se rupe sub sarcină, forajul se oprește imediat. Rezultatul poate include pierderi de timp de producție, scule deteriorate, lucrări de recuperare și o gaură inutilizabilă.
De aceea, prăjinile de foraj hidraulice de înaltă calitate sunt produse printr-o secvență controlată de inspecție, prelucrare, tratament termic, îndreptare și protecție împotriva coroziunii. Fiecare etapă contribuie la performanța finală a prăjinii pe teren.
Începând cu oțelul pentru burghiu gol
Procesul de fabricație începe cu oțelul gol pentru burghiu. Spre deosebire de bara de oțel solidă, oțelul gol are o gaură internă de spălare care permite aerului sau apei să circule prin garnitura de burghiu și să îndepărteze deșeurile de la fundul găurii.
Înainte de începerea producției, fiecare tub de oțel trebuie inspectat. Rectangularitatea este deosebit de importantă. Dacă materialul primit are o curbură excesivă, aceasta trebuie corectată înainte de prelucrare suplimentară și tratament termic. Pornirea cu un tub drept și consistent ajută la reducerea bătăii finale și susține o precizie mai bună a găurii în timpul găuririi.
Echipamentele hidraulice de îndreptare a punctelor sunt utilizate în mod obișnuit pentru această lucrare. Suporturile reglabile poziționează tija, iar presiunea controlată este aplicată în anumite puncte pentru a corecta îndoirea. Acest proces necesită atenție, deoarece o forță excesivă poate introduce daune locale sau tensiuni reziduale.
Scopul nu este doar ca tija să pară dreaptă. Scopul este de a asigura o rotire lină a tijei, un transfer eficient al energiei și o menținere a burghiului pe traiectoria dorită.
Prelucrarea corpului tijei de burghiu și a secțiunilor filetate
După inspecția la intrare și îndreptare, tija de foraj intră în faza de prelucrare. Traseul exact depinde de designul tijei, sistemul de filetare, stilul de cuplare și capacitatea de proces a producătorului.
Secțiunile filetate sunt esențiale deoarece conectează tija de foraj la adaptorul tijei, la manșonul de cuplare și la burghiu. Aceste îmbinări trebuie să reziste la impacturi și rotații repetate fără a se slăbi, a se uza prin frecare sau a pierde precizia dimensională.
Zona filetată poate fi forjată prin defalcare înainte de prelucrare. Defalcarea mărește secțiunea transversală a materialului în zona de conectare, ceea ce poate furniza mai mult material pentru filet și poate îmbunătăți rezistența zonei de îmbinare. În funcție de design, producătorii pot utiliza și sudarea prin frecare pentru a îmbina un adaptor filetat sau o secțiune de capăt cu corpul tijei.
Sudarea prin frecare poate fi utilizată în două moduri comune. O abordare unește mai întâi componenta finală și apoi prelucrează filetul final. O altă abordare prelucrează secțiunea filetată înainte ca componenta sudată prin frecare să fie unită cu corpul tijei. Cea mai bună metodă depinde de designul produsului, calificarea sudurii, secvența de prelucrare și cerințele de control al calității.
După forjare sau sudare, strungurile hidraulice de copiere sau strungurile CNC prelucrează profilul exterior și geometria filetului. Dimensiunile precise ale filetului sunt esențiale. O potrivire deficitară a filetului poate duce la un transfer redus de energie, uzură accelerată, decuplare dificilă sau defectare prematură a conexiunii.
Prelucrarea suplimentară poate include caneluri pentru mânere, suprafețe plane pentru chei sau elemente legate de acționare. Un proces de frezare orizontală poate crea aceste detalii cu o locație și o dimensiune consecvente.
Pregătirea suprafeței înainte de tratamentul termic
Înainte de tratamentul termic, suprafața tijei trebuie să fie curată. Sablarea cu nisip sau alicele este utilizată în mod obișnuit pentru a îndepărta uleiul, crusta și produsele de oxidare de pe corpul tijei.
Această etapă este importantă deoarece contaminarea suprafeței poate afecta consistența tratamentului termic și poate îngreuna inspecția ulterioară. O suprafață curată permite, de asemenea, producătorului să identifice defectele evidente de prelucrare, neregularitățile sudurii sau deteriorarea suprafeței înainte ca tija să intre în cuptor.
Pregătirea suprafeței nu este doar cosmetică. Aceasta permite un tratament termic repetabil, rezultate mai bune de cioplire și o protecție mai eficientă împotriva coroziunii după producție.
Tratament termic pentru rezistență la uzură și rezistență la oboseală
Tratamentul termic este una dintre cele mai importante etape în fabricarea tijelor de foraj. Tijele de foraj hidraulice sunt adesea fabricate din oțeluri călite în aer, cu conținut scăzut de carbon, înalt aliate sau din clase similare de oțeluri aliate, selectate pentru capacitatea lor de a dezvolta un strat exterior dur, menținând în același timp un miez rezistent.
Două căi comune de tratament sunt carburarea și călirea superficială prin inducție.
Cementarea îmbogățește suprafața barei cu carbon într-o atmosferă de cuptor bogată în carbon. Acest proces poate crea o carcasă rezistentă la uzură pe exteriorul barei și, în funcție de proces, în interiorul peretelui găurii de spălare. După cementare, bara este răcită și revenită pentru a obține echilibrul dorit între duritatea suprafeței și tenacitatea miezului.
Articolul sursă descrie o temperatură de carburare de aproximativ 925°C și oferă o referință pentru duritatea suprafeței de HRC 58-60 cu o duritate a miezului apropiată de HRC 43. Aceste cifre trebuie tratate ca exemple de proces, mai degrabă decât ca specificații universale. Setările reale trebuie confirmate de ingineri calificați în tratamente termice, pe baza gradului de oțel, a dimensiunilor tijei, a cerințelor privind adâncimea de carcasă și a standardelor locale de producție.
Călirea superficială prin inducție utilizează încălzirea de înaltă frecvență, urmată de călire și revenire, pentru a căli zonele selectate. Corpul tijei poate fi tratat mai întâi, urmat de un tratament suplimentar în secțiunile filetate. Această abordare permite producătorilor să se concentreze pe călire acolo unde uzura este cea mai mare, păstrând în același timp rezistența în alte zone.
Ambele metode pot produce prăjini de foraj fiabile atunci când sunt controlate corespunzător. Alegerea depinde de durata de viață la oboseală necesară, condițiile rocilor, adâncimea de foraj, designul prăjinilor, echipamentele disponibile și obiectivele economice.
Prelucrare cu alice și tratament pentru găuri interne
După tratamentul termic, tija poate fi prelucrată prin jet de alice. Acest proces bombardează suprafața cu alice mici de oțel sau alte materiale pentru a introduce o tensiune de compresiune benefică în stratul exterior.
Pentru prăjinile de foraj, ciocănirea cu alice poate ajuta la îmbunătățirea rezistenței la oboseală prin reducerea efectului micilor imperfecțiuni ale suprafeței. Deoarece prăjina este supusă unor impacturi și rotații repetate, performanța la oboseală este o preocupare majoră.
Gaura de spălare poate fi, de asemenea, tratată cu alice interne. Suprafața interioară este expusă la aer de mare viteză, apă și deșeuri abrazive de foraj. Îmbunătățirea stării suprafeței sale poate contribui la o durată de viață mai lungă și poate reduce riscul apariției problemelor legate de uzură internă.
Procesul trebuie controlat cu atenție. Dimensiunea, intensitatea, acoperirea sau pregătirea necorespunzătoare a împrăștierii pot reduce beneficiile sau pot crea daune nedorite la suprafață.
Îndreptare și inspecție finală
Tratamentul termic poate provoca mici modificări dimensionale sau distorsiuni. Din acest motiv, tijele finite sunt adesea supuse unei îndreptări de precizie după tratamentul termic și cioplirea cu alice.
O mașină de îndreptat hidraulică cu control al indicatorului cu cadran poate ajuta la asigurarea faptului că tija îndeplinește toleranța de liniar necesară. Liniaritatea este esențială pentru o rotație stabilă și o calitate a găurii. O tijă cu bătaie excesivă poate crește vibrațiile, poate accelera uzura filetului și poate contribui la deviația găurii de foraj.
Inspecția finală trebuie să includă verificări pentru:
Lungimea totală și diametrul exterior
Profilul filetului și ajustarea filetului
Rectangularitatea și bătaia tijei
Starea suprafeței
Duritatea tratamentului termic
Starea găurii de spălare
Integritatea sudurii acolo unde se utilizează sudarea prin frecare
Acoperire de protecție împotriva coroziunii
Pentru aplicații solicitante, producătorii pot utiliza, de asemenea, teste nedistructive suplimentare sau verificări metalurgice pentru a verifica calitatea sudurilor, adâncimea carcasei și starea materialului intern.
Protecție împotriva coroziunii și depozitare
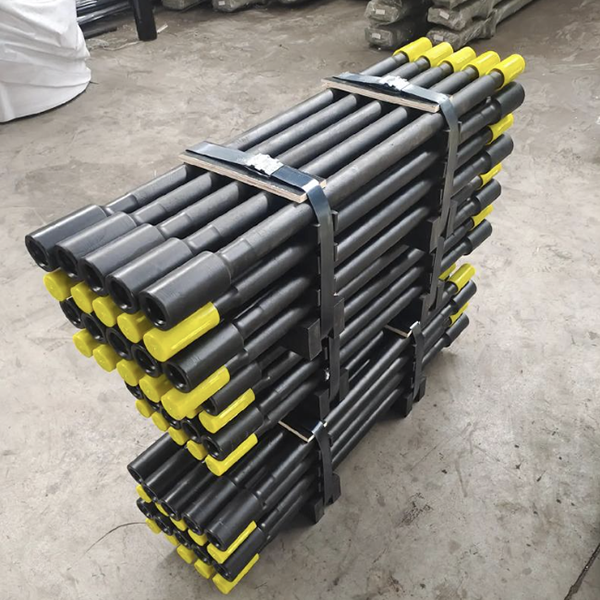
Etapa finală este protecția împotriva coroziunii. Pe suprafața externă a tijei și pe orificiul de spălare intern se pot aplica acoperiri sau uleiuri anticorozive speciale. Acest lucru protejează unealta în timpul transportului, depozitării și perioadelor de neutilizare.
Coroziunea poate deteriora filetele, poate reduce calitatea conexiunii și poate crea coroziuni care pot deveni un punct de inițiere a oboselii. Prin urmare, ambalajul adecvat, depozitarea uscată și protejarea filetelor fac parte din menținerea calității prăjinilor de foraj după fabricație.
Concluzie
Tijele de foraj hidraulice sunt produse prin mult mai mult decât simpla tăiere și filetare. Performanța lor finală depinde de inspecția materialului, îndreptare, prelucrare precisă, tratament termic controlat, întărirea suprafeței, alinierea finală și protecția împotriva coroziunii.
Pentru contractorii de foraj, valoarea unei prăjini de foraj ar trebui măsurată prin contoare fiabile forate, liniaritate stabilă a găurilor, timpi de nefuncționare reduși și costuri totale de foraj mai mici. Pentru producători, controlul consecvent al procesului este fundamentul pentru furnizarea de prăjini de foraj care pot rezista la condiții dificile de foraj în rocă.



