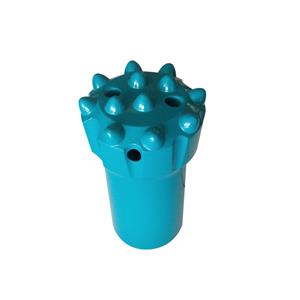
Prelucrarea burghielor filetate cu buton: 5 controale care protejează durata de viață a sculei
De ce prelucrarea burghiului filetat cu buton decide durata de viață a burghiului?
Un burghiu filetat tip buton poate arăta perfect când părăsește atelierul și totuși poate pierde energie de impact în timpul primului schimb. Problema ascunsă se află adesea în corpul tijei: datum-ul de prelucrare s-a modificat între operațiuni, un colț ascuțit a rămas lângă un canal de așchie sau o bavură a deteriorat tija de foraj corespondentă.
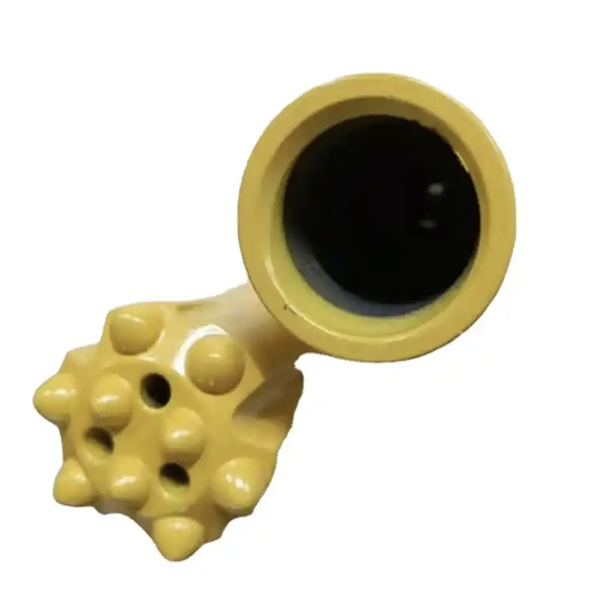
Corpul tijei nu este pur și simplu o bucată de oțel care susține butoanele. Acesta transferă energia de impact, susține conexiunea filetată, ghidează rotația și ajută la îndepărtarea pulberii de rocă prin spălare. Prin urmare, micile erori de prelucrare pot deveni probleme de asamblare, încărcare neuniformă, concentrare de stres și defecțiuni premature.
Următoarele controale reprezintă fundamentul prelucrării fiabile a burghielor filetate pentru butoni.
1. Utilizați o singură referință de prelucrare pe tot parcursul procesului
Aceeași valoare de referință de prelucrare trebuie utilizată pentru strunjirea diametrului exterior, tăierea filetului și frezarea canelurilor de evacuare a așchiilor. Modificarea valorii de referință în timpul producției poate introduce erori de coaxialitate.
Un burghiu poate trece în continuare o inspecție vizuală de bază după ce se întâmplă acest lucru, dar filetul, diametrul exterior și pasajele pentru așchii pot să nu mai aibă aceeași linie centrală. Odată ce burghiul lucrează sub impact, această nealiniere poate crea un contact inegal și poate reduce eficiența transferului de energie.
Un proces stabil începe cu un plan de referință clar, o fixare consecventă și o verificare după fiecare modificare majoră a configurării.
2. Tratați firul ca o componentă de transfer de energie
Filetul este principala conexiune dintre burghiul buton și tija de foraj corespunzătoare. Acesta trebuie să îndeplinească cerințele desenului privind dimensiunea filetului, pasul, profilul și toleranța.
Un joc prea mare poate irosi energie la impact și poate accelera uzura suprafețelor de contact. Un joc prea mic poate îngreuna asamblarea sau poate cauza blocarea conexiunii. Niciuna dintre aceste condiții nu este acceptabilă într-o operațiune de găurire de producție.
Inspecția calității filetului ar trebui să acopere o suprafață mai mare decât diametrul nominal. Suprafața filetului, zona de relief și bătaia filetului trebuie să fie lipsite de zgârieturi, adâncituri, bavuri și cruste de oxid. Aceste defecte pot interfera cu asamblarea și pot deveni puncte de inițiere a deteriorării prin oboseală.
Pentru cumpărătorii de burghie pentru foraj, standardul filetului și specificațiile corespunzătoare ale tijei trebuie întotdeauna confirmate împreună. O burghiu bun nu poate compensa o conexiune incompatibilă.
3. Dați Rock Powder o ieșire curată
Șanțurile și găurile pentru evacuarea așchiilor trebuie prelucrate conform locației și dimensiunilor din desen. Scopul lor este de a oferi rocii concasate o cale sigură de ieșire din gaură. Dacă pasajul este poziționat necorespunzător sau se blochează, pulberea se poate acumula în jurul sapei și poate crește frecarea, căldura și uzura.
Gura canelurii, fundul și marginile ar trebui să utilizeze o tranziție R adecvată. Colțurile ascuțite sunt periculoase din două motive. Pot prinde pulbere de rocă și creează o concentrare de stres sub impact repetat.
Același principiu se aplică fiecărei tranziții de pe corpul tijei:
Corpul conic față de diametrul exterior
Diametrul exterior până la fața frontală
Canalul de așchiere către secțiunea filetată
Orice altă modificare a secțiunii indicate pe desen
Aceste zone ar trebui să urmeze raza de racordare specificată, în loc să utilizeze o tranziție bruscă de 90 de grade. După prelucrare, o simplă verificare manuală este valoroasă. Operatorul ar trebui să simtă dacă există trepte, muchii ridicate sau bavuri care pot să nu fie evidente la o inspecție vizuală rapidă.
4. Debavurați suprafețele la fel de atent cu cât le prelucrați mecanic
Debavurarea completă este o cerință de bază, nu o etapă de finisare cosmetică. Trebuie acordată o atenție deosebită rădăcinilor filetului, muchiilor profilului și colțurilor canelurii de relief.
O metodă practică este finisarea manuală controlată cu hârtie abrazivă fină. Scopul este de a îndepărta bavura fără a modifica profilul filetului proiectat sau raza de tranziție. Orice bavură rămasă poate zgâria tija de foraj cuplată în timpul asamblării, făcând ca un filet bun să pară nepotrivit.
După debavurare, burghiul trebuie curățat astfel încât particulele abrazive, fragmentele de oxid și așchiile libere să nu rămână în interiorul conexiunii filetate sau al pasajelor de clătire.
5. Faceți din inspecție o parte integrantă a fiecărei operațiuni critice
Inspecția nu ar trebui să aștepte până când piesa finisată ajunge la stația de inspecție finală. Fiecare operațiune critică de prelucrare ar trebui să fie verificată 100%.
Dimensiunile filetului trebuie verificate cu calibre de filetat GO și NO-GO. Suprafața filetului, zona de relief și razele de tranziție trebuie verificate vizual și prin atingere. Această combinație detectează atât erorile dimensionale, cât și defectele de suprafață.
Inspecția finală ar trebui să includă o asamblare de probă folosind calibrul filetat și o tijă de foraj standard corespunzătoare. Tija trebuie să intre lin, fără blocare sau rezistență anormală. Când este strânsă, cuplul ar trebui să se simtă uniform, mai degrabă decât să crească brusc la un moment dat.
Acest test final de ajustare conectează măsurătorile din atelier la condițiile reale de pe teren. Un bie care trece o verificare a diametrului, dar se blochează în timpul asamblării, nu este gata de utilizare.
6. Echipamentul contează, dar disciplina de proces contează mai mult
Unii producători de scule din străinătate utilizează centre de prelucrare multiaxe și concentrează majoritatea operațiunilor de prelucrare a corpului coadei într-un singur sistem de producție. Această abordare necesită, în general, investiții semnificative în echipamente și poate oferi o calitate stabilă cu o manoperă redusă. Limitarea sa poate fi un randament de prelucrare mai mic.
Mulți producători autohtoni utilizează procese distribuite, echipamente specializate de prelucrare și, în unele cazuri, manipulare robotizată. Acest aranjament poate oferi o eficiență ridicată, investiții mai mici în echipamente și o calitate stabilă atunci când procesul este controlat corespunzător.
Lecția importantă este că etichetele echipamentelor nu garantează performanța burghiului. Controlul datelor de referință, inspecția filetului, calitatea tranziției, debavurarea și asamblarea finală de probă sunt cele care determină dacă burghiul filetat pentru buton finisat funcționează constant.
7. O listă de verificare practică pentru lansare
Înainte de a elibera un vârf filetat pentru buton pentru livrare, echipa de producție sau de calitate trebuie să confirme:
Revizia desenului, standardul de filetare și datele de prelucrare sunt corecte.
Dimensiunea filetului, pasul și profilul trec de calibrul corespunzătoare.
Suprafețele filetate și zonele de relief sunt lipsite de zgârieturi, adâncituri, bavuri și cruste.
Șanțurile și găurile pentru evacuarea așchiilor corespund poziției și dimensiunilor specificate.
Toate tranzițiile au raza necesară și nu au colțuri ascuțite.
Întregul burghiu a fost debavurat și curățat.
Asamblarea de probă cu tija de foraj standard este lină, iar cuplul de strângere este uniform.
Înregistrările de inspecție pot fi urmărite până la lotul de prelucrare.
Ce ar trebui să le întrebe cumpărătorii furnizorul lor de biți?
Când comparați biții filetați pentru nasturi, nu întrebați doar despre calitatea nasturii sau prețul unitar. Întrebați cum controlează furnizorul corpul tijei filetate.
Un furnizor de încredere ar trebui să poată explica standardul filetului, tija de foraj corespunzătoare, datele de prelucrare, designul canelurii, metoda de debavurare și procedura de inspecție. Aceste detalii sunt importante atunci când burghiul trebuie să funcționeze cu tije de extensie, adaptoare de coadă sau un sistem complet de foraj pentru rocă.
Pentru clienții Gaea Rock, potrivirea burghiului filetat cu tija de foraj corectă și componentele de foraj aferente ajută la menținerea unui transfer fiabil de energie de la burghiul de foraj la fața de tăiere. Conexiunea corectă, evacuarea curată a așchiilor și procesul de prelucrare disciplinat protejează împreună productivitatea și durata de viață a sculei.
Un burghiu filetat tip buton își câștigă durata de viață cu mult înainte de a ajunge în rocă. Începe cu o bază stabilă, filete precise, tranziții line, debavurare completă și inspecție care nu lasă loc de incertitudini.