
Detaliul murdar care poate strica un vârf filetat pentru nasturi înainte să ajungă în mină
Un burghiu filetat pentru butoni poate fi fabricat din oțelul potrivit, prelucrat la dimensiunile potrivite și echipat cu butonii din carbură potriviți. Totuși, se poate defecta prematur din cauza a ceva ce pare aproape inofensiv: o peliculă subțire de ulei.
Uleiul, fluidul de prelucrare, așchiile metalice, depunerile de oxid și praful de atelier sunt ușor de trecut cu vederea înainte de tratamentul termic. Nu sunt ușor de iertat ulterior.
Pentru corpul unui sapă de foraj, tratamentul termic este procesul prin care oțelul este încorporat în rezistență, tenacitate și rezistență la uzură. Dacă suprafața este contaminată înainte de ciclul de încălzire și călire, tratamentul respectiv poate deveni neuniform. Rezultatul poate fi puncte moi, duritate inconsistentă, distorsiuni, fisuri sau o durată de viață redusă.
Problema nu se manifestă întotdeauna în fabrică. O bucată de scândură poate trece o inspecție vizuală rapidă și își poate dezvălui slăbiciunea doar după ce începe să suporte impacturi repetate în subteran.
De aceea, curățarea corectă a suprafețelor nu este o activitate obișnuită. Face parte din controlul calității biților filetate tip buton.
O suprafață curată ajută la funcționarea uniformă a tratamentului termic
Înainte de răcire, corpul burghiului trebuie să se încălzească și să se răcească cât mai constant posibil.
Când uleiul sau fluidul de tăiere rămân la suprafață, acestea se pot carboniza la temperaturi ridicate. Acest lucru poate crea o izolație locală care modifică viteza cu care diferite părți ale corpului se încălzesc sau se răcesc. În practică, o zonă a burghiului poate primi un istoric termic diferit față de alta.
Aceasta este o problemă, deoarece un vârf filetat pentru butoni nu are o formă simplă. Are găuri pentru butoni, pasaje de spălare, rădăcini de filet, caneluri și grosimi ale secțiunilor care se schimbă. Aceste caracteristici fac deja controlul temperaturii mai solicitant. Contaminarea suprafeței adaugă o altă variabilă necontrolată.
O zonă moale locală poate reduce rezistența la uzură în jurul filetului sau a suprafeței corpului. Întărirea neuniformă poate afecta modul în care corpul răspunde la impact. În cazuri mai severe, stresul termic poate contribui la distorsiune sau fisurare.
Scopul nu este pur și simplu ca piesa să arate curată. Scopul este de a elimina orice interferează cu transferul de căldură stabil și repetabil.
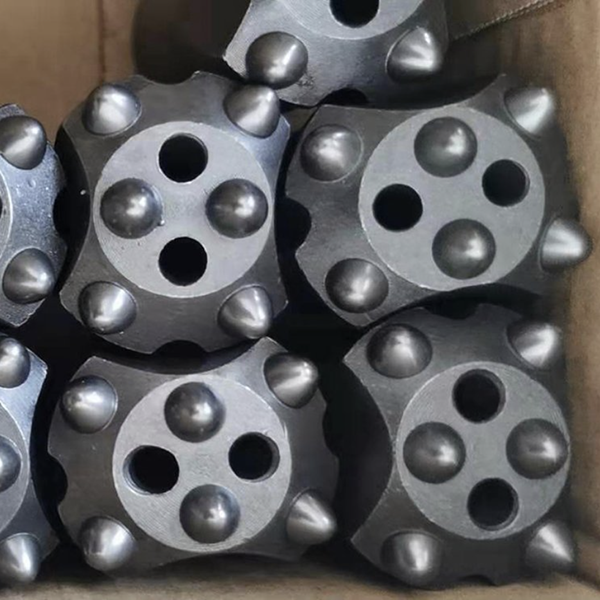
Așchiile și crusta își cauzează propriile probleme
Petrolul nu este singura preocupare.
Așchiile metalice și crusta de oxid pot împiedica mediul de călire să intre în contact uniform cu oțelul. Dacă răcirea este inconsistentă, microstructura rezultată poate varia de la o zonă la alta. Această variație poate afecta duritatea, tenacitatea și rezistența la oboseală.
Pentru un burghiu de rocă, consecvența contează la fel de mult ca performanța maximă.
Corpul burghiului trebuie să transfere eficient energia de impact, ținând în același timp ferm butoanele de carbură. Trebuie să reziste uzurii abrazive cauzate de roca spartă și deșeuri. Trebuie să protejeze conexiunea filetată în timpul ciclurilor repetate de găurire. O zonă slabă poate deveni punctul în care întreaga unealtă își pierde fiabilitatea.
Thread roots and transitions around flushing features deserve special attention. These are already areas where stress can concentrate. If they also receive inconsistent heat treatment because of poor cleaning, the risk of early damage rises.
A bit supplier may have a good steel grade and a capable furnace, but neither can fully compensate for a contaminated surface entering the process.
Dirty parts also damage the quenching system
Surface cleaning protects more than the bit body. It protects the equipment that treats it.
When oil, chips, scale, or other debris enter a quenching oil, water, or salt-bath system, they can reduce the stability of the medium. Quenching oil may darken, degrade, or lose the properties needed for controlled cooling. Solid particles can contaminate circulation systems, restrict nozzles, and create inconsistent flow.
That means one poorly prepared batch can affect later batches too.
The cost is not limited to replacement fluid or equipment maintenance. Once cooling conditions become less predictable, the manufacturer faces a wider quality-control problem. A process that should be repeatable begins producing results that vary from part to part.
For mining contractors, this matters because variation becomes downtime. A threaded button bit that wears or cracks unexpectedly can interrupt drilling, complicate tool changes, and increase the cost per drilled meter.
Reliable manufacturing is built by removing sources of variation before they enter the process.
Safety belongs in the cleaning step
There is another reason to take cleaning seriously: safety.
Oil and volatile residues can smoke, burn, or create hazardous conditions in high-temperature equipment. In enclosed heating environments, contamination can create a more serious fire risk. Fumes may also affect workshop air quality and create unnecessary exposure for operators.
That makes the cleaning stage a production-control issue and a safety-control issue at the same time.
A disciplined process should define what must be removed, how the part is inspected, and how clean components are protected before entering the furnace. The details will differ by factory, material, and heat-treatment system, but the principle stays the same: do not let unknown residues enter a critical thermal process.
What a practical pre-heat-treatment check should cover
Before a threaded button bit body enters heat treatment, manufacturers should have a clear inspection routine. It should confirm that the part is free from visible oil, cutting fluid, chips, loose scale, dust, and other contaminants.
The process should also pay attention to areas that are easy to miss:
Thread roots and thread reliefs
Flushing holes and grooves
Button-hole edges and body transitions
Recessed surfaces where machining fluid can collect
Parts that have waited between machining and heat treatment
O piesă curată ar trebui să rămână și ea curată. Manipularea necorespunzătoare după inspecție poate strica rapid lucrarea. Zonele de depozitare, rafturile de transfer, mănușile și dispozitivele de fixare influențează revenirea contaminanților înainte de începerea ciclului cuptorului.
De aceea, cei mai puternici producători tratează curățarea ca pe o etapă documentată a procesului, nu ca pe o instrucțiune informală.
Calitatea se construiește înainte ca ușa cuptorului să se închidă
În cazul sculelor de foraj, nu există un singur pas care să creeze calitate. Selecția oțelului, forjarea, prelucrarea, tratamentul termic, instalarea butonului din carbură, precizia filetului și inspecția finală lucrează toate împreună.
Însă tratamentul termic este deosebit de nemilos. Poate transforma un corp de burghiu bine realizat într-o unealtă de găurit durabilă sau poate expune orice scurtătură luată anterior în producție.
Curățarea suprafețelor poate să nu fie cea mai vizibilă parte a procesului de fabricație a biților. Clienții rareori întreabă mai întâi despre asta. Cu toate acestea, este unul dintre detaliile care diferențiază un proces controlat de unul promițător.
Un corp curat al burghiului oferă procesului de tratament termic o șansă reală de a-și face treaba. Aceasta înseamnă o duritate mai constantă, o tenacitate mai fiabilă, o durabilitate mai bună a filetului și mai puține surprize neplăcute odată ce scula lucrează în rocă dură.
Pentru oricine cumpără biți filetați pentru nasturi, lecția este simplă: întrebați cum controlează furnizorul procesul înainte de tratamentul termic, nu doar ce se întâmplă după acesta.



