
Extrudare la cald pentru coroane conice: o cale practică pentru o fabricație mai bună a sculelor de foraj pentru rocă
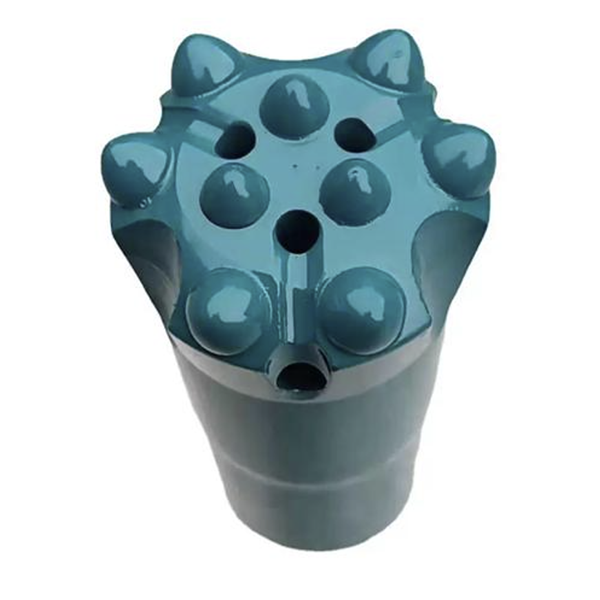
Coroanele conice sunt componente esențiale în multe aplicații de foraj și explorare. Acestea funcționează în medii abrazive, se confruntă cu sarcini de impact repetate și sunt consumate în cantități semnificative în minerit, cariere, foraje geotehnice și proiecte de construcții. Din cauza acestor condiții, producătorii trebuie să echilibreze rezistența coroanei, consistența dimensională, eficiența producției și costul materialelor.
Fabricarea tradițională a frezelor conice începe adesea cu bare rotunde și se bazează pe strunjire, frezare și alte procese de așchiere pentru a crea forma finală. Această metodă este familiară și flexibilă, dar poate crea și o serie de provocări. Profilele complexe necesită mai mult timp de prelucrare, utilizarea materialului poate fi scăzută, iar fluxul de metal întrerupt creat prin așchiere poate reduce rezistența la oboseală în zonele cu solicitări ridicate.
Extrudarea la cald oferă o altă opțiune de fabricație pentru anumite modele de burghie conice. Prin formarea unui semifabricat încălzit într-un interval de temperatură controlat sub temperatura de recristalizare a materialului, producătorii pot reduce rezistența la deformare, menținând în același timp un control dimensional bun și o curgere internă a granulelor mai continuă. Pentru producătorii de scule de găurit, scopul nu este pur și simplu de a înlocui prelucrarea. Este de a crea o rută de producție mai stabilă care să susțină calitatea, productivitatea și fiabilitatea pe termen lung a sculelor.
De ce este importantă metoda de formare a burghiului conic
O unealtă de foraj pentru rocă trebuie să transfere eficient energia de impact de la garnitura de foraj la rocă. Prin urmare, corpul sapei trebuie să reziste la sarcini repetate, vibrații, uzură și riscul de fisurare prin oboseală. Calitatea fabricației are o influență directă asupra acestei performanțe.
Când o componentă în formă de con este produsă în principal prin prelucrare mecanică, o cantitate mare de material poate fi îndepărtată din bara originală. Acest lucru poate crește deșeurile și poate prelungi timpii de ciclu. Prelucrarea expune, de asemenea, structura metalică originală, în loc să ghideze fluxul de fibre în jurul formei finale.
Un proces bazat pe formare poate conserva o cantitate mai mare de material și poate ajuta liniile de curgere interne să urmeze conturul extern al piesei. În principiu, acest lucru poate fi benefic pentru componentele care sunt supuse unor încărcări ciclice. Cu toate acestea, rezultatul final depinde de mulți factori, inclusiv selecția materialului, controlul încălzirii, proiectarea matriței, lubrifierea, forța de formare, tratamentul termic și inspecția calității.
Din acest motiv, extrudarea la cald ar trebui considerată un sistem de fabricație controlat, mai degrabă decât o singură etapă de producție.
Ce este extrudarea caldă?
Procesele de extrudare sunt adesea împărțite în extrudare la rece, extrudare la cald și extrudare la cald, în funcție de temperatura de formare.
Extrudarea la rece poate oferi o precizie dimensională excelentă și o calitate a suprafeței excelente, dar rezistența materialului la deformare este relativ mare. Acest lucru crește capacitatea de presare necesară și sarcina sculelor. Piesele formate la rece pot necesita, de asemenea, un tratament suplimentar pentru a gestiona ecruisarea.
Extrudarea la cald reduce semnificativ rezistența la deformare, dar poate duce la o oxidare mai accentuată, o precizie dimensională mai mică și posibile probleme legate de calitatea suprafeței.
Extrudarea la cald este concepută pentru a oferi o cale de mijloc. Piesa de prelucrat este încălzită peste temperatura camerei, dar sub intervalul de recristalizare. La temperatura potrivită, materialul devine mai ușor de format decât în cazul extrudării la rece, evitând în același timp unele dintre problemele de control al scalei și dimensionalității asociate cu formarea la temperatură înaltă.
Pentru fabricarea burghiului conic, extrudarea la cald poate oferi mai multe avantaje potențiale:
Forță de formare mai mică în comparație cu extrudarea la rece
Control dimensional mai bun decât multe alte rute de formare la cald
Reducerea risipei de materiale în comparație cu operațiunile extinse de tăiere
Flux de metal potențial îmbunătățit în jurul profilului piesei
Potrivit pentru producția de volum mare atunci când sculele și controlul procesului sunt bine stabilite
Ruta de proces pentru un burghiu conic extrudat la cald
Un proces tipic începe cu selectarea unui diametru și a unei lungimi adecvate a semifabricatului. Semifabricatul trebuie dimensionat cu atenție pentru a minimiza deformarea excesivă, asigurându-se în același timp că este disponibil suficient material pentru a umple cavitatea matriței. O bună pregătire a semifabricatului susține umplerea stabilă, reduce riscul de defecte și ajută la protejarea matrițelor de formare.
Piesa de prelucrat este apoi încălzită la temperatura de formare specificată. Intervalul exact de temperatură depinde de gradul de oțel, geometria piesei, nivelul de deformare și capacitatea echipamentului. Pentru oțelurile aliate cu conținut mediu de carbon, cum ar fi 40Cr, discuția tehnică inițială indică faptul că un interval controlat de formare la cald poate reduce rezistența la deformare, evitând în același timp oxidarea severă a suprafeței asociată cu temperaturi substanțial mai ridicate.
Încălzirea prin inducție este în general utilă deoarece poate asigura o încălzire rapidă și repetabilă. Cu toate acestea, temperatura țintă trebuie verificată prin teste de proces și monitorizare a producției. Supraîncălzirea poate crește oxidarea și depunerile de depunere la suprafață, în timp ce încălzirea insuficientă poate crește sarcina de formare și accelera uzura matriței.
După încălzire, se aplică lubrifiant pe piesa de prelucrat și pe cavitatea matriței. Semifabricatul este plasat în matriță, poziționat cu precizie și presat în formă. Matrița se deschide după cursa de formare, iar un sistem de ejecție îndepărtează piesa de prelucrat finalizată.
Sună simplu, dar fiecare etapă necesită control. Încălzirea neuniformă, lubrifierea deficitară, dimensiunea incorectă a semifabricatului sau alinierea instabilă a matriței pot duce la umplere incompletă, lipire, variații dimensionale sau defectare prematură a sculelor.
Rolul lubrifierii
Lubrifierea este una dintre cele mai importante părți ale extrudării la cald. Un lubrifiant trebuie să reducă frecarea, să protejeze suprafața matriței, să ajute piesa de prelucrat să curgă în cavitate și să rămână eficient la temperatura de formare.
Pentru producția de burghie conice, un sistem de lubrifiere poate include materiale pe bază de grafit sau alte formulări pentru temperaturi ridicate, potrivite pentru procesul selectat. Lubrifiantul trebuie să adere în mod fiabil la suprafața matriței și să creeze o peliculă stabilă în timpul formării. Dacă lubrifierea este inconsistentă, sarcina presei poate crește, finisajul suprafeței se poate deteriora, iar matrița se poate uza mai repede.
Producătorii ar trebui să valideze performanța lubrifiantului prin teste care iau în considerare temperatura de formare, timpul de staționare, presiunea, materialul sculei și geometria piesei. Un lubrifiant care funcționează bine pe un anumit design de presă sau matriță poate să nu funcționeze la fel într-un alt mediu de producție.
Considerații privind proiectarea matrițelor
Proiectarea matriței are un impact major asupra stabilității și practicității comerciale a unui proces de extrudare la cald. Piesele de prelucrat în formă de con au adesea diametre variabile și contururi complexe, astfel încât matrița trebuie să ghideze fluxul de material fără a provoca frecare excesivă sau concentrare locală de stres.
O structură cu matriță divizată poate fi utilă pentru îndepărtarea bucăților conice formate. Unghiul de conicitate al suprafețelor de contact ale matriței este deosebit de important. Dacă conicitatea este prea mare, suprafețele de contact se pot separa sub sarcină. Dacă este prea mică, matrița poate deveni dificil de eliberat sau își poate pierde stabilitatea în timpul procesului.
Discuția tehnică inițială a identificat o conicitate de 15 grade ca referință eficientă în designul testat. Această valoare nu trebuie tratată ca o specificație universală. Este o referință de proces care trebuie confirmată în raport cu materialul, dimensiunea piesei, tonajul presei și structura matriței utilizate în producție.
Un mecanism de ejecție fiabil este, de asemenea, esențial. Atunci când burghiul conic format rămâne strâns angajat în cavitatea poansonului sau a matriței, îndepărtarea manuală poate încetini ciclul și poate crea riscuri de siguranță. Un sistem de oprire și ejecție proiectat corespunzător ajută la separarea piesei de prelucrat de scule și susține producția continuă.
Beneficii de producție și control al calității
Comparativ cu o metodă dominantă de prelucrare, extrudarea la cald poate îmbunătăți utilizarea materialului și poate reduce numărul de operațiuni de așchiere. De asemenea, poate îmbunătăți eficiența producției pentru piese repetabile, de volum mare. Tehnologia este deosebit de atractivă acolo unde geometria piesei este suficient de complexă pentru a face prelucrarea lentă, dar suficient de standardizată pentru a justifica scule dedicate.
Totuși, extrudarea la cald nu este automat cea mai bună alegere pentru fiecare freză conică. Investițiile în scule, întreținerea matriței, capacitatea presei, consistența materialului și resursele de control al calității trebuie luate în considerare.
Un plan de inspecție robust ar trebui să includă verificări dimensionale, verificări ale stării suprafeței, verificarea durității după orice tratament termic necesar și evaluarea defectelor interne atunci când aplicația o cere. Producătorii ar trebui, de asemenea, să monitorizeze forța de deformare, temperatura semifabricatului, starea de lubrifiere și tendințele de uzură ale matriței. Aceste înregistrări facilitează identificarea abaterilor de la proces înainte ca acestea să devină o problemă de calitate.
Concluzie
Extrudarea la cald oferă o cale promițătoare pentru fabricarea coroanelor conice și a altor componente ale sculelor de foraj pentru rocă care necesită rezistență, consecvență și producție eficientă. Prin combinarea încălzirii controlate, a lubrifierii adecvate, a designului stabil al matriței și a ejecției fiabile, producătorii pot reduce rezistența la deformare, menținând în același timp precizia dimensională utilă și îmbunătățind utilizarea materialului.
Cea mai importantă lecție este că procesul de formare trebuie proiectat ca un sistem complet. Temperatura, geometria semifabricatului, sculele, lubrifierea, capacitatea presei și standardele de inspecție lucrează împreună. Cu o validare atentă, extrudarea la cald poate deveni o metodă de fabricație valoroasă pentru companiile de scule de găurit care doresc să îmbunătățească atât productivitatea, cât și durabilitatea produselor.



