
De ce tratamentul termic decide dacă un vârf filetat pentru buton supraviețuiește lucrării
Un vârf filetat pentru butoni poate arăta perfect când părăsește fabrica. Filetele sunt curate. Butonii din carbură sunt fixați strâns. Finisajul corpului este neted.
Apoi intră în subteran.
După câteva ore de găurire intensă, povestea poate fi foarte diferită. Un burghiu își menține calibrul, menține butoanele fixate și se întoarce gata pentru o altă tură. Altul dezvoltă deteriorări ale filetului, fisuri ale corpului, uzură anormală sau plăcuțe slăbite cu mult înainte de a se aștepta cineva.
Diferența nu este întotdeauna vizibilă din exterior. Adesea, se reduce la tratamentul termic.
Pentru un burghiu filetat tip buton, tratamentul termic nu este o etapă cosmetică finală. Este procesul care determină dacă corpul de oțel are echilibrul potrivit între rezistență, tenacitate, rezistență la uzură și rezistență la oboseală pentru forarea rocilor cu impact mare.
Dacă echilibrezi greșit, un design bun al berii poate totuși să eșueze pe teren.
Corpul unui buton trăiește sub stres constant
Forarea rocilor este o muncă dificilă. Fiecare lovitură a burghiului trimite o undă de tensiune prin adaptorul tijei, tija de foraj, filetul și corpul burghiului. În același timp, burghiul se rotește, plăcuțele de carbură zdrobesc și taie roca, iar spălarea transportă deșeuri abrazive prin suprafață și caneluri.
Corpul bitului filetat pentru buton trebuie să facă față la toate acestea.
Necesită suficientă duritate pentru a rezista la uzură în jurul filetului, găurilor de spălare și scaunelor butonilor. De asemenea, necesită suficientă tenacitate pentru a evita fisurarea fragilă la impact. Prea moale, burghiul se uzează rapid. Prea dur, corpul poate deveni vulnerabil la fisuri atunci când condițiile de găurire devin severe.
De aceea, tratamentul termic trebuie gestionat ca un proces de fabricație controlat, nu ca o rețetă generală.
Chimia oțelului contează. Forma și secțiunea transversală efectivă a burghiului contează. Atmosfera cuptorului, viteza de încălzire, timpul de îmbibare, metoda de călire și ciclul de revenire contează, de asemenea. Schimbarea uneia dintre aceste variabile fără a le înțelege pe celelalte, iar proprietățile finale se pot abate de la ceea ce cere proiectarea.
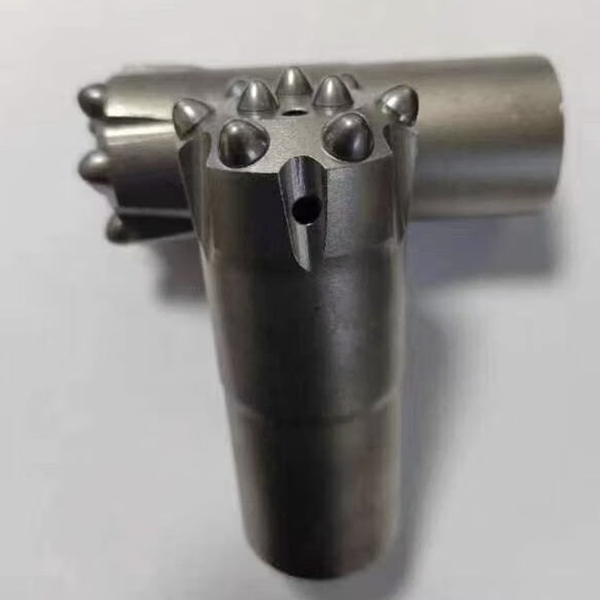
Începeți cu oțelul, nu cu cuptorul
Procesul de tratament termic începe cu mult înainte ca un corp de burghiu să intre în cuptor.
Opțiunile comune de oțel aliat pentru biții filetați pentru butoni pot include clase precum 45CrNiMoV sau 42CrMo, în funcție de design și de procesul producătorului. Aceste materiale sunt selectate deoarece pot dezvolta o combinație utilă de rezistență și tenacitate după un tratament controlat.
Însă un certificat de material în sine nu garantează o corp bun al biei.
După forjare, pretratarea, cum ar fi normalizarea sau recoacerea, poate ajuta la ameliorarea tensiunii interne, la rafinarea structurii granulelor și la producerea unei condiții inițiale mai uniforme pentru prelucrare și călire finală. Omiterea acestei etape sau manipularea ei inconsistentă poate crea probleme ulterioare în proces.
Pregătirea suprafeței contează și ea. Uleiul, depunerile de crustă și contaminarea pot afecta încălzirea și pot contribui la decarburarea suprafeței. Acest lucru contează deoarece suprafața este exact locul unde încep adesea uzura filetului, abraziunea corpului și deteriorarea prin oboseală.
Un corp de bie cu un strat de suprafață inconsistent poate părea acceptabil la prima inspecție, dar se poate comporta imprevizibil în utilizare.
Controlul încălzirii protejează rezistența
Una dintre cele mai frecvente greșeli în tratamentul termic este tratarea temperaturii ca singurul număr care contează.
Nu este.
Temperatura țintă de încălzire trebuie să corespundă tipului specific de oțel și proprietăților finale necesare. Referințele industriale pot enumera intervale de călire în jur de 850-920°C pentru unele corpuri de burghiu din oțel aliat, dar setarea corectă nu este universală. Aceasta trebuie să provină din specificațiile de proces aprobate pentru material, dimensiuni și rezultatul dorit.
Supraîncălzirea este deosebit de dăunătoare. Poate provoca creșterea granulelor, reducând tenacitatea și crescând riscul de fragilitate la impact. Corpul unui burghiu poate fi testat suficient de puternic după tratament, dar totuși să nu aibă rezistența la șocuri necesară pentru condiții dificile de găurire.
Viteza de încălzire contează și ea. Un burghiu filetat pentru butoni nu este un simplu bloc uniform de oțel. Are pasaje de spălare, găuri pentru butoni, zone filetate și modificări ale grosimii secțiunii. Încălzirea rapidă sau neuniformă poate introduce stres termic înainte de începerea călirii.
Pentru geometrii complexe, încălzirea și preîncălzirea în etape pot reduce diferența de temperatură dintre suprafață și miez. Acest lucru ajută la reducerea riscului de distorsiune sau fisurare în timpul etapei următoare.
Scopul nu este pur și simplu de a încălzi corpul rapid. Ci de a-l încălzi uniform.
Stingerea este locul unde crește riscul
Călirea creează structura dură necesară pentru rezistența la uzură, dar este și locul în care stresul termic devine periculos.
Alegerea mediului de răcire afectează atât viteza de răcire, cât și riscul de deformare. Apa și apa sărată răcesc agresiv, dar răcirea lor rapidă poate crește șansa de fisurare sau deformare. Uleiul este, în general, mai puțin sever și poate oferi un profil de răcire mai controlat pentru multe aplicații cu biți filetați.
Nu există un mediu de călire universal „cel mai bun”. Decizia depinde de călibilitatea oțelului, dimensiunile burghiului, geometria și performanța finală dorită.
Ceea ce contează este controlul consecvent.
Mediul de răcire necesită o temperatură și o circulație stabile. Corpul burghiului trebuie să intre în mediu în orientarea corectă. Răcirea neuniformă poate lăsa o zonă mai dură, alta mai moale și alta sub o tensiune reziduală excesivă. În utilizarea pe teren, aceste puncte slabe tind să se manifeste în jurul rădăcinilor filetului, al elementelor de aplatizare sau al tranzițiilor din profilul corpului.
De aceea, o linie de tratament termic ar trebui să trateze călirea ca o operațiune repetabilă, nu ca o simplă etapă de imersare și răcire.
Revenirea oferă corpului bitului echilibrul său de funcționare
Un corp proaspăt călit poate fi dur, dar duritatea în sine nu este scopul. Oțelul nerevenit sau prost temperat poate reține solicitări excesive și poate deveni prea fragil pentru găurirea cu percuție.
Revenirea reduce tensiunea reziduală și ajustează duritatea și tenacitatea într-un interval utilizabil.
Momentul contează. Amânarea revenirii după călire poate crește riscul de fisurare. Temperatura și timpul de menținere trebuie, de asemenea, selectate în funcție de oțelul specific și de proprietățile dorite. De exemplu, unele aplicații cu burghie de înaltă tenacitate utilizează temperaturi de revenire peste 550°C, duritatea finală a corpului fiind adesea vizată într-un interval controlat, cum ar fi HRC 44-48. Aceste cifre sunt referințe de proces, nu un substitut pentru specificațiile de tratament termic calificate ale producătorului.
Adevărata întrebare este întotdeauna aceeași: poate corpul bitului să absoarbă impacturi repetate fără a pierde rezistența la uzură care îi protejează filetul și locașurile butonilor?
Acesta este echilibrul pe care este construit un ciclu bun de revenire pentru a-l atinge.
Detaliile din jurul filetelor și găurilor de spălare nu pot fi ignorate
Nu orice eșec începe de la început.
Tranzițiile interne ascuțite, zonele rugoase de degajare a filetului, zgârieturile și finisajele defectuoase din jurul canelurilor de suprafață pot concentra tensiunile. Sub călire și impact repetat, aceste zone devin probabile puncte de plecare pentru fisuri.
Practicile bune de proiectare și finisare utilizează, acolo unde este posibil, raze netede, mai degrabă decât colțuri ascuțite. Zonele critice ale filetului trebuie să fie curate și fără deteriorări. Găurile și canelurile de spălare necesită o atenție deosebită, deoarece combină uzura abrazivă cu modificarea grosimii secțiunii.
Nici cel mai bun proces de tratament termic nu poate compensa complet factorii de stres evitabili în proiectarea sau prelucrarea piesei.
Controlul calității dovedește procesul
Un bit filetat pentru buton nu ar trebui judecat doar după aspect.
Testarea durității în locații multiple ajută la confirmarea consistenței pe întregul corp. Testele din jurul rădăcinii filetului și a suprafeței corpului pot dezvălui dacă tratamentul a atins zonele care contează cel mai mult. Inspecția metalografică poate oferi un alt nivel de control, verificând probleme precum supraîncălzirea, decarburarea sau o microstructură necorespunzătoare.
Pentru antreprenorii de foraj, acesta este motivul pentru care controlul calității furnizorilor este important. Un burghiu ieftin, cu un tratament termic inconsistent, poate costa mai mult în final din cauza înlocuirii premature, a ratei de penetrare reduse, a defecțiunilor filetate și a timpilor de nefuncționare neașteptați.
Corpul burghiului este fundația care ține împreună carbura, filetul și designul de spălare. Atunci când tratamentul termic este controlat, întreaga unealtă are șanse mai mari să-și facă treaba: să rămână intactă, să rămână la ecartament și să transmită eficient energia de foraj prin rocă.



