
Moduri de defecțiune a treptelor transversale și cum să prelungiți durata de viață în forajul de rocă
Sapele transversale rămân utilizate pe scară largă în mineritul cărbunelui, săparea de tuneluri, exploatarea carierelor și forajul general al rocilor. Geometria lor simplă, structura puternică de tăiere și performanța practică le fac potrivite pentru multe aplicații de foraj de putere mică și medie. Cu toate acestea, o sapă transversală este, de asemenea, o unealtă consumabilă care funcționează sub impact repetat, rotație, abraziune și căldură.
Când o sapă transversală se defectează prematur, costul nu se limitează la înlocuirea sa. Defectarea prematură poate reduce rata de penetrare, poate întrerupe forajul, poate deteriora oțelul burghiului, poate bloca găurile de spălare, poate crea găuri de calitate slabă și poate crește timpul de manoperă. În cazuri dificile, o componentă defectă poate necesita lucrări de recuperare sau poate duce la abandonarea unei găuri.
Majoritatea defecțiunilor coroanei transversale sunt legate de una sau mai multe dintre cele patru domenii: proiectarea coroanei, calitatea materialelor, procesul de fabricație și operarea pe teren. Înțelegerea modurilor tipice de defecțiune îi ajută pe operatori și pe cumpărătorii de scule de găurit să facă alegeri mai bune și să îmbunătățească durata de viață a sculei.
1. Expansiunea și fisurarea fustei de biți
O defecțiune frecventă este dilatarea fustei, adesea urmată de fisurare. Fusta este secțiunea inferioară a corpului sapei transversale care conectează sapa la oțelul de foraj. Aceasta trebuie să rămână stabilă dimensional în timp ce transferă energia de impact și menține o conexiune sigură.
Când fusta se extinde, conicitatea internă sau zona de conectare se poate slăbi. Burghiul se poate deplasa treptat mai adânc pe oțelul burghiului, în timp ce coada poate crea o treaptă sau un punct de uzură în partea de jos a fustei. Acest lucru poate duce la conexiuni slăbite, găuri de spălare blocate, fragmente rupte, ruperea coadei și defectarea prematură a burghiului.
Expansiunea fustei poate apărea atunci când corpul burghiului nu are o rezistență structurală suficientă pentru sarcina aplicată. Dacă peretele fustei este prea subțire, unghiul conic al găurii este necorespunzător sau adâncimea inserției este insuficientă, corpul burghiului poate să nu ofere suficient suport.
Proprietățile materialelor contează și ele. Un corp de biți prea dur poate deveni fragil și se poate crăpa la impact. Un corp prea moale se poate deforma sau extinde mai ușor. Condițiile corecte de tratament termic trebuie să echilibreze tenacitatea, duritatea și rezistența la deformare.
Practicile operaționale pot agrava problema. O potrivire deficitară între tijă și orificiul conic, instalarea sau demontarea incorectă a burghiului, lovirea excesivă cu ciocanul și rectificarea necorespunzătoare pot deteriora zona de conectare. Operatorii trebuie să inspecteze suprafețele de îmbinare în mod regulat și să evite utilizarea oțelului de găurit deteriorat cu un burghiu nou.
2. Ruptura de oboseală a corpului burghiului
Fractura prin oboseală este un alt mod major de cedare. Se găsește adesea în zona „taliei” corpului sapei, în apropierea tranziției dintre secțiunea tijei și partea inferioară a fustei sapei.
Această locație poate avea o secțiune transversală relativ mică și poate experimenta o concentrare de stres în timpul ciclurilor de impact repetate. Fiecare lovitură a forezei creează un ciclu de sarcină. Pe parcursul a mii de cicluri, chiar și un mic defect geometric sau o imperfecțiune de suprafață poate deveni punctul de plecare pentru o fisură de oboseală.
Articolul sursă menționează că o mare parte din fracturile corpului bieților au loc în această zonă de tranziție. Acest lucru subliniază importanța unei proiectări structurale line și a unei fabricații atente.
Mai mulți factori pot crește riscul de fractură prin oboseală:
Grosime insuficientă a peretelui fustei
Tranziții bruște între suprafețele interne și cele externe
Raze mici de filetare sau colțuri ascuțite
Rezistență sau tenacitate inadecvată a materialului
Tratament termic neuniform
Urme de prelucrare brută și defecte de suprafață
Lipsa întăririi suprafeței sau a protecției împotriva coroziunii
Contact slab între tijă și conexiunea burghiului
Impact excentric în timpul forajului
Metode de îndepărtare necorespunzătoare, cum ar fi lovirea burghiului cu un ciocan manual
O bună proiectare a burghiului ar trebui să evite modificările bruște ale grosimii secțiunii. Razele netede și geometria echilibrată ajută la reducerea concentrării stresului. În timpul fabricației, urmele de prelucrare ar trebui controlate, iar tratamentul termic ar trebui să producă proprietăți consistente în toate zonele critice.
În utilizarea pe teren, operatorii ar trebui să evite forțarea unui burghiu uzat pentru a continua găurirea după observarea unor vibrații excesive sau a unui impact anormal. O fisură mică se poate extinde rapid sub sarcini repetate.
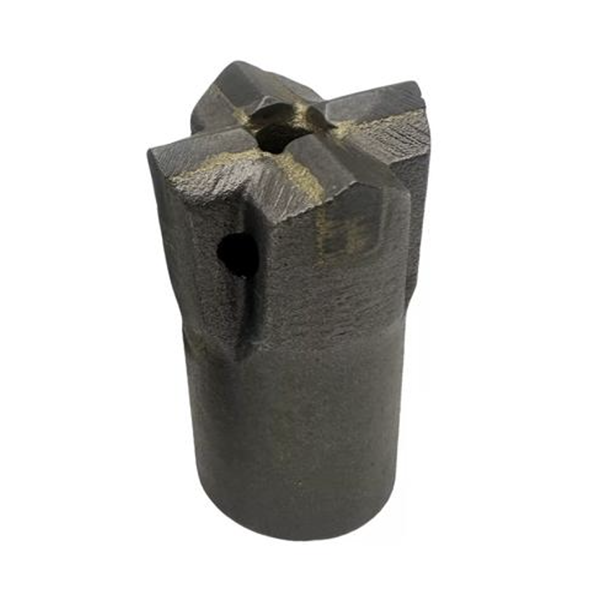
3. Pierderea inserției și separarea lamei
Frezele transversale utilizează de obicei plăcuțe din aliaj dur sau elemente așchietoare din carbură. Dacă aceste plăcuțe se slăbesc, se fisurează sau cad, performanța de găurire poate scădea rapid.
Pierderea plăcuței este de obicei legată de o calitate slabă a lipirii sau a lipirii. Corpul de oțel, plăcuța din carbură, materialul de adaos și designul îmbinării trebuie să funcționeze împreună. Dacă procesul de lipire nu este controlat corespunzător, îmbinarea poate avea o rezistență insuficientă pentru a rezista la impacturi repetate și cicluri termice.
Geometria locașului plăcuței este, de asemenea, importantă. Locașul trebuie să susțină carbura în mod corespunzător, permițând în același timp grosimea corectă a lipirii și curgerea materialului. Dacă plăcuța nu este așezată corect, contactul poate fi neuniform, iar sarcina se poate concentra pe o suprafață mică.
Cauzele potențiale ale pierderii plăcuței includ:
Temperatură sau timp de lipire incorect
Aliaj de lipire incompatibil
Contaminarea suprafeței înainte de lipire
Geometrie incorectă a buzunarului-inserție
Poziționarea deficitară a plăcuței
Sarcină excesivă de impact
Găurire uscată și supraîncălzire
Vibrații puternice cauzate de alinierea deficitară a găuririi
Producătorii ar trebui să utilizeze proceduri de lipire controlată și să inspecteze calitatea instalării plăcuței. Operatorii ar trebui să se asigure că spălarea este eficientă și să oprească găurirea dacă o plăcuță se slăbește sau se deteriorează.
4. Fractura timpurie a carburii
Plăcuțele așchietoare din carbură sunt extrem de dure și rezistente la uzură, dar nu sunt imune la deteriorare. Ruperea timpurie a carburii poate apărea sub formă de ciobire a muchiilor, rupere a colțurilor, fisuri, plăcuțe fracturate sau pierderea completă a plăcuței.
Cauza poate fi legată de designul burghiului, gradul de carbură, calitatea de fabricație, condițiile de găurire sau comportamentul operatorului. O plăcuță de carbură trebuie să aibă suficient sprijin din partea corpului de oțel și trebuie să fie adaptată la starea rocii. O clasă de carbură potrivită pentru rocă abrazivă, dură se poate comporta diferit față de una utilizată în formațiuni mai moi sau puternic fracturate.
Practicile de găurire necorespunzătoare sunt adesea un factor major care contribuie la defectarea timpurie a carburii. Exemplele comune includ găurirea uscată, încălzirea excesivă, lovirea fundului găurii fără o penetrare eficientă, ascuțirea excesivă a muchiei așchietoare și trecerea burghiului într-o gaură deteriorată sau neuniformă.
Găurirea uscată este deosebit de dăunătoare deoarece reduce răcirea și îndepărtarea așchiilor. Căldura se poate acumula rapid, slăbind îmbinarea prin lipire și crescând tensiunea termică în carbură. Spălarea deficitară permite, de asemenea, re-zdrobirea așchiilor, crescând uzura și vibrațiile.
Rectificarea este un alt factor important. O freză transversală uzată trebuie ascuțită înainte ca carbura să se deterioreze grav. Cu toate acestea, rectificarea excesivă poate crea o muchie excesiv de ascuțită și slabă, care se așchiază rapid. Rectificarea ar trebui să restabilească geometria de așchiere dorită, mai degrabă decât să îndepărteze pur și simplu material.
Măsuri preventive pentru o durată de viață mai lungă a bitului transversal
O sapă transversală mai durabilă începe cu o selecție corectă. Designul sapei, gradul de carbură, corpul de oțel, sistemul conic și aranjamentul de spălare ar trebui să corespundă durității rocii, abrazivității, echipamentului de găurire și dimensiunii găurii.
Operatorii ar trebui să urmeze și o rutină de întreținere preventivă:
Verificați potrivirea burghiului și a tijei înainte de găurire
Inspectați plăcuțele din carbură pentru fisuri, slăbire și uzură excesivă
Mențineți o curățare eficientă cu aer sau apă
Evitați găurirea uscată acolo unde este necesară spălarea
Folosiți setările corecte de impact, rotație și avans
Rectificați muchiile așchietoare uzate înainte de a se produce deteriorări grave ale carburii
Nu loviți burghiul în timpul instalării sau demontării
Înlocuiți prompt oțelul de burghiu deteriorat, tijele uzate și tijele deformate
Înregistrați modelele anormale de defecțiuni și revizuiți condițiile de foraj
Concluzie
Defectarea frezei transversale este rareori cauzată de un singur factor. Expansiunea manșetei, fracturarea la oboseală a corpului, pierderea plăcuței și ruperea carburii pot rezulta dintr-o combinație de limitări de proiectare, proprietăți ale materialelor, variații de fabricație și utilizare incorectă.
Pentru contractorii de foraj, cea mai eficientă strategie este alegerea unei sape transversale bine fabricate, adaptarea acesteia la condițiile de foraj și utilizarea acesteia cu practici corecte de spălare și întreținere. Această abordare poate îmbunătăți consecvența penetrării, reduce timpii de nefuncționare neașteptați și reduce costul total pe metru forat.



