
Calitatea oțelului gol pentru tije de foraj de mare putere
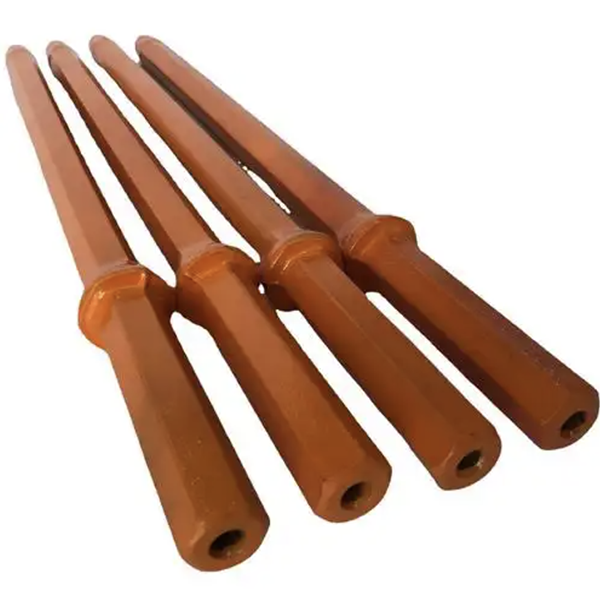
Tijele de foraj pentru sarcini mari transferă energia de impact și rotația de la forajele hidraulice la sapă. Corpul lor gol din oțel trebuie să reziste la impacturi repetate de înaltă energie, cuplu, abraziune și spălări corozive cu apă sau aer. Pe măsură ce echipamentele de foraj devin mai puternice, calitatea și consistența oțelului gol devin din ce în ce mai importante pentru durata de viață a tijelor și fiabilitatea forajului.
Metoda de fabricație utilizată pentru producerea oțelului gol afectează dimensiunile, structura internă, starea suprafeței și performanța la oboseală. Acest articol analizează două metode comune de producție și factorii de calitate care influențează performanța prăjinilor de foraj pentru sarcini mari.
Cerințe privind tijele de foraj pentru sarcini grele
Tijele de foraj de mare putere funcționează în condiții severe. Articolul sursă descrie instalații hidraulice care produc mii de impacturi pe minut, cu energie de impact ridicată și cuplu substanțial. Tija trebuie să transmită această energie prin unde de stres în timp ce se rotește și transportă mediul de spălare prin canalul său intern.
În timpul funcționării, corpul prăjinii este supus unor sarcini de impact, îndoire, torsiune și oboseală. Suprafața sa exterioară intră în contact cu roca și peretele găurii, în timp ce gaura internă de spălare este expusă la apă sau aer sub presiune și deșeuri abrazive. Această combinație face ca oțelul gol să fie o parte critică a sistemului complet de foraj.
Articolul descrie o piață în creștere pentru barele de forță pentru sarcini grele, inclusiv familiile de produse T51, T45 și H35. De asemenea, raportează că barele autohtone au câștigat o cotă substanțială de piață, în timp ce variabilitatea duratei de viață și a fracturii prin oboseală rămâne o preocupare pentru unele produse. Aceste cifre de piață reflectă raportarea articolului și ar trebui verificate în raport cu datele regionale actuale.
Două rute de producție pentru oțelul gol
Articolul prezintă două rute de fabricație pentru oțelul gol.
Prima rută creează gaura internă prin găurirea unei țagle solide și apoi laminarea acesteia cu o mandrină sau o bară de bază. Un proces simplificat este:
Fabricarea și rafinarea oțelului
Turnare continuă a unei țagle mari
Laminare inițială pentru deschiderea și modelarea țaglei
Găurirea mecanică a găurii centrale
Introducerea unei bare centrale
Laminare pentru a forma oțelul gol
A doua metodă utilizează perforarea la cald și laminarea la cald. O țaglă rotundă este încălzită, perforată pentru a crea o gaură centrală, redusă în diametru și laminată în secțiunea finală goală.
Fiecare proces are compromisuri. Găurirea și laminarea miezului pot oferi o geometrie internă controlată și o curgere favorabilă a metalului atunci când sunt executate corect. Perforarea și laminarea la cald pot oferi avantaje în ceea ce privește randamentul, costul de producție și flexibilitatea de fabricație. Cea mai bună rută depinde de gradul de oțel, dimensiunile produsului, echipamentul, obiectivele de calitate și volumul producției.
Cum afectează producția calitatea produsului
Geometria internă a oțelului gol afectează modul în care tija de foraj suportă sarcina. În traseul găurii forate, o gaură descentrată poate crea o grosime inegală a peretelui. Tranzițiile interne ascuțite pot concentra stresul și pot deveni puncte de inițiere a fisurilor prin oboseală.
Oțelul gol perforat la cald și laminat poate avea propriile provocări. Urmele elicoidale sau fisurile superficiale mici de pe interior sau exterior pot afecta durata de viață dacă nu sunt controlate. Aceste defecte pot deveni mai grave atunci când tija este expusă la impacturi și îndoiri repetate.
Prin urmare, producătorii ar trebui să monitorizeze:
Dimensiuni exterioare și profil
Diametrul interior al găurii și concentricitatea
Uniformitatea grosimii peretelui
Dreptate
Starea suprafeței interne și externe
Decarburare și scară
Proprietăți mecanice
Curățenia oțelului și nivelul de incluziune
Cerințele de inspecție ar trebui să reflecte proiectarea tijei și condițiile de funcționare. Criteriile de acceptare a suprafeței și a dimensiunilor ar trebui definite înainte de producție și aplicate în mod consecvent.
Curățenia și consistența oțelului
Articolul identifică 23CrNi3Mo ca oțel utilizat în mod obișnuit pentru tije de foraj de mare putere și notează că cerințele chimice și mecanice nominale pot fi comparabile între furnizori, în timp ce curățenia și consistența diferă în continuare.
Factorii cheie includ conținutul de sulf și aluminiu, nivelurile de gaze dizolvate, cum ar fi azot și hidrogen, morfologia incluziunilor și stabilitatea microstructurii la mărire mică.
Acești factori sunt importanți deoarece incluziunile, defectele legate de gaze și neuniformitatea locală pot reduce rezistența la oboseală. Sub impact repetat, un mic defect intern sau de suprafață poate deveni punctul de plecare pentru o fisură. Controlul și inspecția îmbunătățite a oțelului ajută la reducerea acestui risc.
Compoziția chimică în sine nu determină calitatea. Două căldări cu o chimie nominală similară pot avea performanțe diferite dacă puritatea, segregarea, defectele interne sau microstructura lor variază.
Potrivirea oțelului gol cu procesul de fabricare a tijelor
Oțelul gol este doar materialul de pornire. Tija de foraj finită depinde și de prelucrare, fabricarea filetului, tratamentul termic, îndreptarea și inspecția finală.
Oțelul trebuie să fie adecvat pentru întregul proces al producătorului. Variațiile de duritate sau microstructură pot afecta prelucrarea și răspunsul la tratamentul termic. O liniaritate slabă sau o grosime inconsistentă a peretelui pot crea probleme în timpul prelucrării filetelor și a service-ului.
Un program de aprovizionare fiabil ar trebui să includă certificarea materialelor, trasabilitatea termică, toleranțele dimensionale convenite, limitele de defecte și revizuirea periodică a performanței. Datele de teren privind contoarele perforate, locațiile fracturilor, uzura filetului și timpii de nefuncționare pot ajuta la identificarea dacă o problemă își are originea în oțelul gol, în procesele de prelucrare din aval sau în condițiile de operare.
Concluzie
Atât procesul de producție cu găuri perforate, cât și cel cu perforare la cald pot furniza oțel gol pentru tije de foraj de mare putere, atunci când procesul este controlat corespunzător. Performanța lor depinde de geometria internă, consistența grosimii peretelui, calitatea suprafeței, curățenia oțelului și proprietățile mecanice stabile.
Pentru producătorii de tije de foraj și contractorii de foraj, obiectivul este de a evalua întregul lanț de materiale și fabricație. Oțelul tubular consistent oferă tijei o bază mai solidă pentru o durată de viață fiabilă la oboseală, o prelucrare previzibilă și o performanță de foraj fiabilă.



