
Oțel pentru burghie cu buton fierbinte în forajul rocilor
Biții filetați cu buton sunt unelte esențiale pentru instalațiile de foraj hidraulic, operațiunile miniere, proiectele de tunelare și aplicațiile în cariere. Acestea trebuie să transfere energia de impact de înaltă frecvență în roca dură, rezistând în același timp la abraziune, vibrații, coroziune și încărcări repetate.
Un burghiu cu buton nu este pur și simplu un corp de oțel cu butoni din carbură instalați. Performanța sa depinde de interacțiunea dintre geometria burghiului, gradul de carbură, metoda de reținere a butonului, oțelul corpului, tratamentul termic, precizia de prelucrare, designul de spălare și condițiile de funcționare.
Pentru găurirea medie și adâncă, inserția la cald este considerată pe scară largă o metodă eficientă pentru fixarea butonilor din carbură. Cu toate acestea, inserția la cald impune cerințe speciale pentru oțelul utilizat pentru corpul burghiului. Materialul trebuie să ofere o expansiune suficientă în timpul încălzirii, să își păstreze rezistența după răcire, să susțină în siguranță butonii din carbură și să își mențină tenacitatea la impact.
Acest articol explică principalele metode de fixare a nasturilor, cerințele de materiale pentru biții de nasturi cu inserție la cald și controalele de fabricație care ajută la îmbunătățirea fiabilității.
De ce contează corpurile biților de buton
Burghiul buton intră în contact direct cu roca și o sparge. Acesta este expus la impacturi repetate, deșeuri abrazive, spălări cu apă sau aer, vibrații de foraj și condiții corozive din mină. În forajul de mare putere, corpul burghiului și plăcuțele de carbură sunt supuse la mii de cicluri de impact pe minut.
Dacă corpul burghiului nu are suficientă rezistență, găurile pentru butoni se pot deforma și își pot pierde forța de susținere. Dacă corpul este prea fragil, se pot forma fisuri în jurul găurilor pentru butoni, al găurilor de spălare sau al conexiunilor filetate. Dacă tratamentul termic este inconsistent, burghiul poate suferi de defectare prematură prin oboseală, retenție slabă a calibrului sau pierderea butonului.
Prin urmare, un bit pentru buton de înaltă calitate are nevoie de un corp din oțel care să echilibreze duritatea, tenacitatea, rezistența la oboseală, rezistența la uzură, stabilitatea termică și prelucrabilitatea.
Metode principale de reținere a butonului din carbură
Există trei metode comune pentru fixarea butoanelor din carbură într-un corp de burghiu: lipirea, presarea la rece și inserarea la cald.
Brazare
Brazarea a fost una dintre cele mai vechi metode de fixare a butonilor. Butonul din carbură este plasat într-o gaură pregătită și îmbinat cu un aliaj de brazare, adesea pe bază de cupru sau argint.
Această metodă poate avea cerințe relativ scăzute pentru precizia butonierei și dimensiunea butonului. Cu toate acestea, procesul necesită un control atent al încălzirii, suprafețe de îmbinare curate, un aliaj de lipire adecvat și un joc corect al îmbinării. Lipirea deficitară poate cauza goluri, rezistență insuficientă a îmbinării, defecte cosmetice și pierderea prematură a butonului.
Biții brazați pentru buton pot fi în continuare potriviți pentru unele aplicații cu diametru mic sau cu solicitare redusă, dar sunt în general mai puțin potriviți pentru biții filetați pentru buton cu impact mare utilizați pe platformele hidraulice moderne.
Presare la rece
Presarea la rece folosește o ajustare cu interferență. Nasturele din carbură este presat într-o gaură mai mică folosind o forță externă. Diferența dintre diametrul butonului și diametrul găurii creează forța de fixare.
Presarea la rece este relativ ușor de înțeles și poate susține o producție eficientă. Cu toate acestea, poate crea și solicitări locale ridicate atât în carbură, cât și în corpul burghiului. Dacă interferența este incorectă, carbura se poate crăpa în timpul instalării sau corpul se poate deteriora în jurul orificiului butonului.
Biții presați la rece pot funcționa bine în aplicații adecvate, dar stabilitatea pe termen lung depinde în mare măsură de precizia prelucrării, proprietățile materialului, controlul interferențelor și condițiile de găurire.
Inserție la cald
Introducerea la cald utilizează diferența de dilatare termică dintre corpul bitului și butonul din carbură. Corpul de oțel este încălzit, ceea ce duce la extinderea orificiului butonului. Nastul din carbură poate fi apoi instalat cu o forță mecanică mai mică. Pe măsură ce corpul se răcește, orificiul se contractă și creează o fixare sigură în jurul butonului.
Această metodă poate reduce daunele la instalare, deoarece corpul din carbură și oțel nu sunt supuse aceleiași sarcini mari de presare necesare inserției la rece. Atunci când este controlată corespunzător, inserția la cald poate asigura o retenție stabilă a butonului pentru biții filetați de înaltă performanță.
Procesul trebuie proiectat cu atenție. Temperatura de încălzire, diametrul găurii, diametrul butonului, valoarea de interferență, compoziția corp-oțel, metoda de răcire și condițiile de tratament termic influențează rezultatul final.
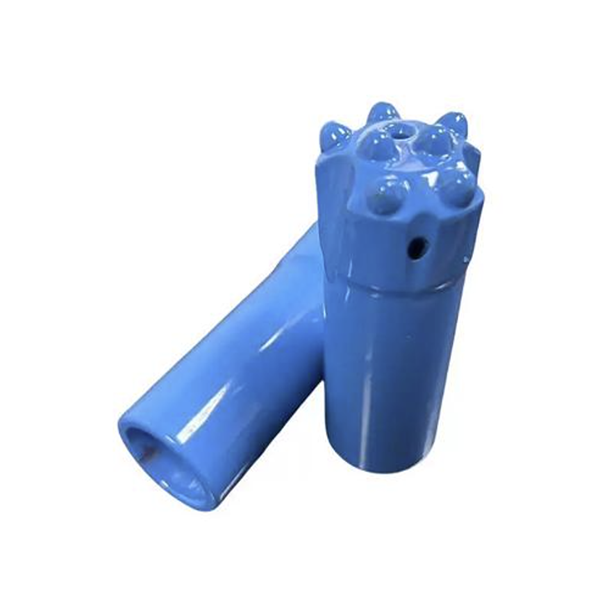
Cerințe de materiale pentru corpurile de biți de buton cu inserție la cald
Un oțel selectat pentru biți de butoni cu inserție la cald trebuie să îndeplinească mai multe cerințe.
În primul rând, trebuie să ofere o duritate și o rezistență suficiente după tratamentul termic. Articolul sursă identifică un interval de duritate de referință de aproximativ 40-50 HRC pentru corpul burghiului în condițiile de tratament termic. Aceasta nu ar trebui tratată ca o specificație universală de producție. Ținta corectă depinde de diametrul burghiului, dimensiunea carburii, condițiile rocii și standardul tehnic al producătorului.
În al doilea rând, oțelul trebuie să aibă o tenacitate bună. Un corp prea dur poate crăpa în jurul butonierelor sau în jurul rădăcinilor filetate. Un corp prea moale se poate deforma la impact și poate permite slăbirea nasturilor.
În al treilea rând, ar trebui să aibă o bună rezistență la oboseală și la uzură. Corpul burghiului funcționează sub cicluri repetate de impact și contact abraziv cu deșeurile de foraj și peretele găurii.
În al patrulea rând, oțelul ar trebui să ofere o stabilitate termică utilă și un coeficient de dilatare termică adecvat. Aceste caracteristici ajută corpul burghiului să se extindă previzibil în timpul inserției la cald și să își mențină forța de fixare a butonului după răcire.
În cele din urmă, materialul trebuie să fie prelucrabil mecanic. Biții filetați pentru butoni necesită prelucrarea precisă a filetului, a găurilor pentru butoni, a găurilor de aplatizare, a profilului frontal și a canelurilor de îndepărtare a așchiilor. Finisajul superficial slab sau urmele de prelucrare pot deveni concentratoare de tensiuni și pot duce la fisuri la oboseală după tratamentul termic.
Considerații privind proiectarea aliajelor
Oțelurile de înaltă performanță cu biți metalici sunt de obicei bazate pe sisteme de aliaje care conțin combinații de carbon, crom, nichel, molibden, vanadiu, mangan și siliciu. Fiecare element contribuie cu proprietăți diferite.
Carbonul afectează rezistența și duritatea, dar excesul de carbon poate reduce tenacitatea și poate face oțelul mai dificil de prelucrat.
Cromul poate îmbunătăți călibilitatea, rezistența la uzură, stabilitatea la revenire și rezistența la coroziune.
Nichelul este adesea utilizat pentru a îmbunătăți rezistența, în special rezistența la impact și performanța la temperaturi scăzute.
Molibdenul poate îmbunătăți rezistența la revenire și poate reduce susceptibilitatea la fragilizare la revenire.
Vanadiul poate contribui la rafinarea și întărirea bobului atunci când este controlat corespunzător.
Articolul sursă prezintă o marcă de oțel recomandată din punct de vedere istoric, Q45NiCr1Mo1VA, pentru corpurile de biți cu inserție la cald. Aceasta ar trebui considerată o referință tehnică mai degrabă decât o recomandare universală. Selecția oțelului trebuie validată prin teste metalurgice, încercări de proces și date de performanță pe teren. Producătorii ar trebui să confirme că orice material respectă desenele lor actuale, sistemul de calitate, cerințele clienților și standardele aplicabile.
Ruta de fabricație și controlul calității
O rută controlată de fabricație a biților de buton poate include:
Preparare semifabricată din bară sau material forjat
Prelucrarea profilului burghiului, a canalelor de spălare, a găurilor de apă și a filetului
Tratament termic al corpului bitului
Găurire sau alezare de precizie a găurilor butoniere
Măsurarea și verificarea dimensiunilor găurilor
Pregătirea butonului din carbură
Inserție la cald
Curățarea suprafețelor
Protecție împotriva coroziunii
Inspecția finală și ambalarea
Suprafețele filetate și ale butonierelor merită o atenție specială. Urmele de scule, zgârieturile, rugozitatea și defectele de suprafață pot deveni focare de inițiere a oboselii. Articolul subliniază faptul că defectele de prelucrare pot fi amplificate în timpul tratamentului termic, creând riscuri de defectare timpurie.
Precizia butonierei este esențială deoarece inserarea la cald depinde de o potrivire atent controlată. Dimensiunile găurii, rotunjimea, starea suprafeței și locația trebuie verificate înainte de instalarea nasturilor.
Controale ale tratamentului termic
Tratamentul termic determină dacă oțelul selectat oferă proprietățile dorite. Scopul nu este pur și simplu de a obține duritate. Procesul trebuie să creeze o microstructură care să ofere tenacitate, rezistență, rezistență la uzură și performanțe la oboseală la nivelul de duritate necesar.
O rută controlată poate include tratament de detensionare sau stabilizare, preîncălzire, austenitizare, călire și revenire. Atmosferele protectoare sau prelucrarea în vid pot ajuta la reducerea oxidării și a decarburării.
Încălzirea rapidă sau neuniformă poate crea stres termic. Călirea incorectă poate cauza distorsiuni sau fisuri. Revenirea necorespunzătoare poate lăsa o fragilitate excesivă sau poate reduce performanța de fixare a butonului.
Din acest motiv, parametrii de tratament termic ar trebui dezvoltați și aprobați de către ingineri de materiale calificați. Valorile istorice și exemplele de echipamente din articolele tehnice sunt referințe utile, dar nu trebuie să înlocuiască validarea actuală.
Concluzie
Introducerea la cald este o metodă valoroasă de reținere a butonilor pentru burghiele filetate utilizate în aplicațiile solicitante de foraj rocilor. Succesul său depinde de mai mult decât încălzirea corpului burghiului și instalarea butonilor din carbură. Performanța fiabilă necesită oțelul potrivit, interferență controlată, găuri precise pentru butoni, tratament termic stabil, prelucrare curată și inspecție finală riguroasă.
Atunci când materialul corpului burghiului și controlul procesului sunt adaptate condițiilor de găurire, burghiele cu inserție la cald pot oferi o retenție mai puternică a butonului, o performanță mai bună la oboseală, o durată de viață mai lungă și un cost de găurire pe metru mai mic.



